






1. I-Beam Profili
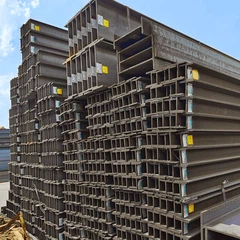
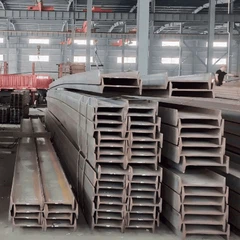
I-kiriş, kesiti I harfine benzeyen klasik yapısal bölümdür: iki yatay flanşı birbirine bağlayan dikey bir ağ. Haddelenmiş I-kirişin flanşları iç yüzde hafifçe incelir; bu, paralel flanş yüzlerine sahip bir H-kirişten gözle görülür bir farktır. I profili, malzemeyi bükülme geriliminin en yüksek olduğu bölümün üst ve alt kısmında yoğunlaştırır, bu da onu ana eksen etrafında bükme yüklerini taşımada son derece verimli kılar.
2. Kesit Yükü Nasıl Taşır?
Bir kiriş büküldüğünde, flanşlar, çekme ve basma olarak bükülme momentinin neredeyse tamamını taşırken, ağ, kesme kuvvetini taşır ve flanşları ayrı tutar. Kesit ne kadar derin olursa, flanşlar arasındaki kaldıraç kolu da o kadar büyük olur ve belirli bir çelik ağırlığı için bükme kapasitesi de o kadar yüksek olur. Ana eksen bükülmesinin tasarıma hakim olduğu zemin kirişleri, çatı kirişleri, köprü kirişleri ve vinç pistleri için I-kirişlerin kullanılmasının nedeni budur.
3. Standart Boyut Serisi
I-kirişler her bölgenin standart serisinde haddelenir: 10'dan 63'e kadar Çin GB/T 706 serisi, EN 10365 Avrupa IPE serisi, JIS G3192'nin Japon serisi ve ASTM A6'nın Amerikan S şekilleri. Her gösterim nominal yüksekliği santimetre veya milimetre cinsinden verir ve tablolarda flanş genişliği, kalınlığı, kütlesi ve kesit özellikleri listelenir. Bir boyutun mevcudiyeti, haddeleme programına bağlıdır.
4. Kaliteler ve Malzeme Özellikleri
I-kirişler, geçerli standardın yapısal sınıflarında tedarik edilir: Q235B ve Q345B, GB/T 700 ve GB/T 1591, S235JR ve S355JR, EN 10025'e, SS400, JIS G3101'e ve A36, ASTM A36'ya göre. Kalite akma mukavemetini ve tokluğu tanımlarken geometri sertliği tanımlar. Belirli bir kesit boyutu için tasarımcı, mukavemet gereksinimi ve servis sıcaklığına göre kaliteyi seçer.
5. Uygulamalar ve İmalat
I-kirişler bina çerçevelerinde, endüstriyel platformlarda, köprülerde, desteklerde, köprülerde ve makine tabanlarında görülür. Standart imalat ekipmanlarıyla kesilir, delinir, kaynaklanır ve cıvatalanır, bağlantılar ise takozlar, uç plakalar veya doğrudan kaynakla yapılır. Kirişler, izlenebilirlik için hadde sertifikalarıyla birlikte standart uzunluklarda veya ölçülere göre kesilmiş olarak teslim edilir.
Sıkça Sorulan Sorular
S: I-kiriş ile H-kiriş arasındaki fark nedir?
I-kiriş, konik iç flanş yüzlerine ve dar bir flanşa sahipken, H-kirişin paralel flanşları ve yüksekliğine yakın bir flanş genişliği vardır ve bu da daha iyi zayıf eksen sertliği sağlar.
S: I profili bükme için neden verimlidir?
Flanşlar, eğilme momentini, nötr eksenden en uzak mesafede çekme ve basma olarak taşıyarak, ağırlığa karşı yüksek kapasite sağlar.
S: Hangi boyut tanımlamaları kullanılıyor?
Çin I-kirişleri GB/T 706 serisini kullanır, Avrupa'da IPE kullanılır, Japonya'da JIS G3192 kullanılır ve Amerika'da ASTM A6'nın S şekilleri kullanılır.
S: Hangi dereceler mevcut?
Q235B, Q345B, S235JR, S355JR, SS400 ve A36, güç ve sıcaklık gereksinimlerine göre seçim yapılabilen yaygın kalitelerdir.
S: I-kirişlere kaynak yapılabilir mi?
Evet, I-kirişler standart prosedürlerle kaynak yapılır ve konik flanş yüzüne normalde köşe kaynağı için erişilebilir.
S: I-kirişler hâlâ nerede tercih ediliyor?
Zemin kirişleri ve vinç rayları gibi ana eksen bükülmesinin baskın olduğu ve zayıf eksen sertliğinin kritik olmadığı yerlerde tercih edilirler.