

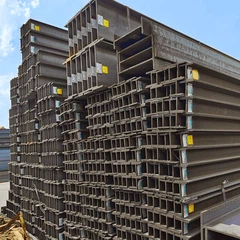
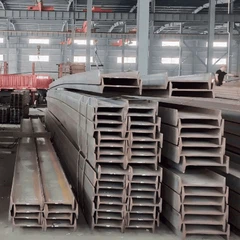





S355JR (Avrupa) ve Q355B (Çin) H-kirişleri neredeyse aynı kaynak özelliklerine sahiptir ve aşağıdakiler değiştirilirken aynı kaynak işlemlerinin ve sarf malzemelerinin kullanılmasına olanak tanır:
Kaynaklanabilirlik Faktörleri:
Karbon Eşdeğeri (CE): S355JR'nin CE'si ~0,42'dir (EN 1011-2'ye göre) ve Q355B'nin CE'si ~0,41'dir (GB/T 19879'a göre) - her ikisi de ön ısıtma gerektirme eşiği olan 0,45'in altındadır. Bu, her iki kalitenin de 25 mm'ye eşit veya daha az kalınlıktaki kesitler için ön ısıtmaya gerek kalmadan standart işlemler (SMAW, GMAW, TIG) kullanılarak kaynak yapılabileceği anlamına gelir.
Isıdan-Etkilenen Bölge (HAZ) Davranışı: Her iki kalite de kaynak yapıldığında sünek HAZ mikro yapıları (ferrit-perlit) oluşturur ve kırılgan martensitten kaçınır. Bu, yüksek-karbonlu çeliklerde yaygın bir sorun olan HAZ'daki çatlamayı önler.
Sarf Malzemesi Uyumluluğu: Her iki sınıf da aynı kaynak sarf malzemelerini kullanır (örneğin, SMAW için E5015, GMAW için ER50-6), çünkü akma mukavemetleri (355 MPa) sarf malzemelerinin 490 MPa çekme mukavemetiyle eşleşir.
Kaynak Standartlarının Hizalanması: Avrupa EN 1011-2 ve Çin GB/T 985, S355JR ve Q355B için aynı kaynak parametrelerini (akım, voltaj, ilerleme hızı) belirtir. Örneğin, 12 mm kalınlığındaki kesitlerden oluşan GMAW, her iki sınıf için de 220–240 A, 28–30 V ve 300–350 mm/dak ilerleme hızını kullanır.
Bu kaynak uyumluluğu, Çinli kaynakçıların Avrupa H-kirişleriyle çalışırken tanıdık teknikleri ve malzemeleri kullanmalarına olanak tanıdığından ve eğitim maliyetlerini ve üretim hatalarını azalttığından inşaat projeleri için kritik öneme sahiptir.