

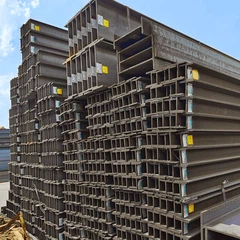
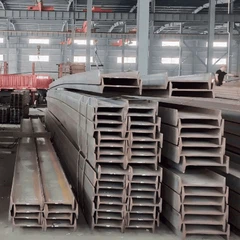





A572 Sınıf 50 ve Sınıf 60'ın farklı kimyasal bileşimleri keyfi değildir; kontrollü mikro alaşımlama ve katı çözelti güçlendirme yoluyla öncelikle akma mukavemeti olmak üzere hedeflenen mekanik özellik profillerine ulaşmak için tasarlanmış, hassas şekilde tasarlanmış tariflerdir. Temel felsefe, kaynaklanabilirlik ve tokluk üzerindeki olumsuz etkileri azaltmak için gelişmiş metalurjiyi kullanırken, maliyet-etkin unsurlardan elde edilen güç kazanımlarını en üst düzeye çıkarmaktır. Aşağıdaki tabloda temel bileşim sınırları ve rolleri ayrıntılı olarak verilmektedir:
Tablo 1: Kimyasal Bileşim Karşılaştırması (Aralık olarak belirtilmediği sürece maksimum yüzdeler)
| Öğe | A572 Sınıf 50 | A572 60. Sınıf | H-Kirişlerin Metalurjik İşlevi ve Uygulaması |
|---|---|---|---|
| Karbon (C) | 0.23% | 0.26% | Katı çözelti ve karbür oluşumu yoluyla birincil güçlendirme elemanı. Gr.60 için %0,03'lük artış, daha yüksek 60 ksi verimi elde etmek için en önemli kimyasal kaldıraçtır. Ancak karbon, kaynaklanabilirliği ve tokluğu önemli ölçüde azaltır. Bu kritik özellikleri korumak için her iki kalitenin sınırları nispeten düşük tutulmuştur. |
| Manganez (Mn) | 1.35% | 1.35% | Sertleşebilirliği de artıran güçlü bir katı çözelti güçlendirici. Manganez sülfit (MnS) oluşturmak için kükürt ile birleşerek daha zararlı demir sülfürü önler ve böylece H- kiriş haddeleme işlemi sırasında sıcak işlenebilirliği artırır. |
| Fosfor (P) | 0.04% | 0.04% | Özellikle düşük sıcaklıklarda (soğuk kısalığı) ciddi kırılganlığa neden olan zararlı bir kirlilik. Kesin, düşük limit her iki kalite için de aynıdır ve temel dayanıklılığı korumak için çok önemlidir. |
| Kükürt (S) | 0.05% | 0.05% | Demir sülfür halinde mevcut olması durumunda haddeleme veya kaynaklama sırasında sıcak çatlamaya yol açabilecek başka bir yabancı madde. Yeterli manganez ile birleştirilen tutarlı limit, daha iyi huylu MnS kalıntıları oluşturmasını sağlar. |
| Silikon (Si) | 0.40% | 0.40% | Esas olarak oksit giderici ("öldürülmüş çelik") olarak kullanılır ve H- ışınında sağlam, homojen bir iç yapı sağlar. Aynı zamanda katı çözelti güçlendirmesi yoluyla dayanıklılığa da katkıda bulunur. |
| Kolomb (Cb/Nb) | 0.005 - 0.05%* | 0.005 - 0.05%* | Tanımlayıcı mikroalaşım elemanı. (a) sıcak haddeleme sırasında tane büyümesini engelleyen, çok ince bir son ferrit tane boyutuna (tane incelmesi) neden olan ve (b) soğutma sırasında çökelme kuvvetlenmesini sağlayan ince karbürler/nitritler oluşturur. Düşük karbonla yüksek mukavemet elde etmenin anahtarı budur. |
| Vanadyum (V) | 0.01 - 0.15%* | 0.01 - 0.15%* | Alternatif/tamamlayıcı bir mikroalaşım. Vanadyum karbürleri/nitrürleri, özellikle ferritte güçlü çökelme sertleşmesi sağlar. Tek başına veya Cb ile birlikte kullanılabilir. Frezeler Cb/V oranını kendi özel haddeleme uygulamalarına göre optimize eder. |
*Gerekli özelliklerin elde edilmesi için Columbium, Vanadium veya bunların bir kombinasyonu kullanılabilir.
H-Kirişlerde Kimyadan Mekanik Özelliklere:
Bu kimyasal reçeteden H-kirişin son mukavemetine ve dayanıklılığına dönüşüm, yapısal haddehanedeki sıcak-haddeleme işlemi sırasında meydana gelir.
Katı Çözelti Güçlendirme: Gr.60'ta artan karbon, her iki sınıfta da bulunan manganez ve silikonla birlikte, demir kristal kafesini bozarak doğrudan güçlendirir, hem akma hem de çekme mukavemetini artırır.
Tane İnceltme (Hall-Petch Etkisi): Bu, gücü ve dayanıklılığı aynı anda artıran en etkili mekanizmadır. H-kirişin kontrollü yuvarlanması sırasında çelik ostenit fazında deforme olur. Solüsyondaki mikroalaşım elementleri (Cb, V), ostenit tane sınırlarını sabitleyerek büyümelerini engeller. Daha düşük sıcaklıklarda gerçekleştirilen son geçişlerde ostenit taneleri "yassılaşır". Havayla soğutulduğunda bu deforme olmuş taneler olağanüstü ince bir ferrit mikro yapısına dönüşür. Daha ince tane boyutu, daha fazla tane sınırı anlamına gelir; bu da dislokasyon hareketini engeller (akma dayanımını artırır) ve ayrıca çatlak ilerlemesini durdurur (tokluğu artırır). Bu süreç her iki sınıf için de kritiktir.
Yağış Sertleşmesi: Haddelenmiş H-kiriş çalışma masasında soğudukça, solüsyondaki karbon ve nitrojen mikroalaşım elementleri (Cb, V) ile birleşerek nano-boyutlu karbürler ve nitrürler halinde çökelir. Bu parçacıklar dislokasyon hareketine ek engeller oluşturarak akma mukavemetinde önemli bir artış sağlar. Yuvarlanma sıcaklığının ve soğutma hızının hassas kontrolü, bu etkiyi en üst düzeye çıkarmak için optimize edilmiştir.
Ortaya Çıkan Mekanik Profil:
H-kirişler için (levhaların aksine, ASTM A6'ya göre flanş kalınlığından bağımsız olarak tam mukavemeti karşılaması gerekir), kimyaya dayalı-sonuçlar açıktır:
Gr. 50: Daha düşük karbon tavanıyla, tane inceltme ve Cb/V'den çökelme sertleşmesinin 50 ksi'ye ulaşmasının sinerjik etkisine daha fazla dayanır. Bunun sonucunda mükemmel tokluğa (%21 minimum uzama) ve kaynaklanabilirliğe sahip bir malzeme elde edilir.
Gr. 60: Daha yüksek karbon içeriği, mikroalaşım etkilerini tamamlayan daha doğrudan bir mukavemet katkısı sağlar. Bu, akma mukavemetini verimli bir şekilde 60 ksi'ye iter, ancak süneklikte ölçülebilir bir ödünleşim (%18 minimum uzama) ve karbon eşdeğerinde hafif bir artışla birlikte, kaynak prosedürünün ayrıntılarını etkiler.
Özetle, kimyasal bileşim plandır. Sıcak-haddeleme işlemi, bu planın yürütüldüğü inşaat alanıdır. A572 H-kirişler için, tesisin termomekanik kontrollü haddeleme konusundaki ustalığı, bu spesifik kimyasal limitleri, yapı mühendislerinin güvendiği öngörülebilir ve güvenilir mekanik özellikler dizisine dönüştürür.