

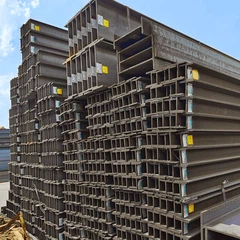
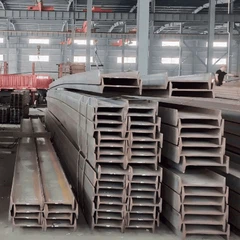







ASTM W24X279 H Işın Bölümü A36 W ŞEKİL Profili
A36 Çelik Işın H'nin Ürün Giriş
A36 saatlik çelik ışının kimyasal bileşimi
Karbon (c): {{0}}.%25 ~%0.29
Silikon (Si): {{0}}.%15 ~%0.4
Manganez (MN): 0.%8 ~ 1.2%
Fosfor (P): 0 'dan fazla değil.% 04
Sülfür (ler): 0 'dan fazla değil.% 05
A36 H tipi kirişin mekanik özellikleri
Verim mukavemeti (FY): 36 KSI (248 MPa)
Çekme Mukavemeti (FU): 58 KSI (400 MPa)
Uzama (a):% 20
Kesitsel Azaltma (Z):% 50
W24X279 H Şekilli Çelik Işın Çelik Işın Boyutları
Yükseklik (H): 24 inç
Genişlik (b): 16.4 inç
Kalınlık (t): 0. 5 inç
Üst flanş genişliği (BF): 1.625 inç
Alt flanş genişliği (BF): 1.625 inç
Web Kalınlığı (TF): 0. 5 inç
Ayak başına ağırlık: 110.5 pound
Metre başına ağırlık: 362.9 kilogram
Atalet momenti (IX):^4 inç 11700
Bölüm modülü (SX): 488 in^3
Çırpma yarıçapı (RX): 5.31 inç
Burulma sabiti (CW):^6 inç 15.7
A36 Malzemenin Üretim Süreci W24x279 H Şekilli Demir Kiriş
Hammadde hazırlık: GNEE, kimyasal bileşim ve mekanik özelliklerin gereksinimleri karşıladığından emin olmak için A36 standardını karşılayan yüksek kaliteli çelik seçecektir.
Isıtma: Çeliğin uygun bir sıcaklığa ısıtılması, genellikle 1200-1300 derecesi, iyi plastisite ve düzgün yapı elde edebilir.
Yuvarlanma: Çelik, boyutsal doğruluk ve yüzey kalitesini sağlamak için sıcak haddeleme işlemi yoluyla gerekli şekle ve boyuta yuvarlanır.
Soğutma: Haddelenmiş çelik doğal olarak soğutulur veya gerekli mikroyapı ve özellikleri elde etmek için kontrol edilir.
Isı işlemi: Tokluğu ve etki direncini artırmak için gerektiğinde normalleştirme veya tavlama tedavisi gerçekleştirilir.
İnceleme: İlgili standartları ve kullanıcı gereksinimlerini karşılamalarını sağlamak için bitmiş ürünler üzerinde sıkı kalite denetimi yapacağız.

